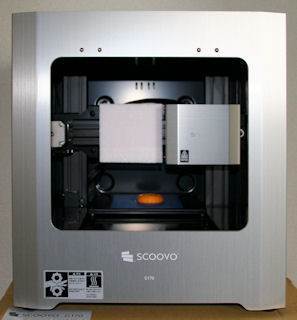
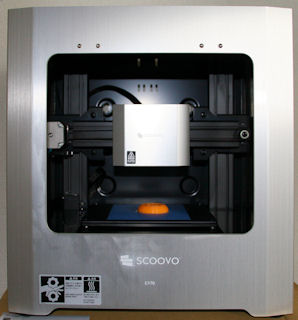
ニューモデル X9H/MA30/MA10登場(MAシリーズは光造形機でDLP方式)
2014/06/09
ニューモデル SCOOVO X4登場 PLAオンリー / X9,X4共通問題解決?
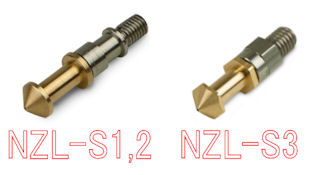
注) S1とS2では若干の形状(バレルのネジ切り長さ11、外形)差があり、内部構造は不明
あと、S1よりS2の方が若干口径が大きい
2014/03/03
ニューモデル SCOOVO X9登場 ABS/PLA ヒートベッド有り
作成開始:2013/09/06
by hkora11
問題解決?の糸口 / SCOOVO C170の問題点 / SCOOVO C170の改善、改良、改造情報
C170改造形サンプル(ホットエンドを別物に変更、ノズル径も選択可能になる)
2014/09/01
ニューモデル X9H/MA30/MA10登場(MAシリーズは光造形機でDLP方式)
2014/06/09
ニューモデル SCOOVO X4登場 PLAオンリー / X9,X4共通問題解決?
注) S1とS2では若干の形状(バレルのネジ切り長さ11、外形)差があり、内部構造は不明
あと、S1よりS2の方が若干口径が大きい
2014/03/03
ニューモデル SCOOVO X9登場 ABS/PLA ヒートベッド有り
その他の3Dプリンター
CubeX / FORM1 / FABtotum
スライサー
|
|||||||
| ■ 導入に至る経緯 二台目として導入に至る経緯であるが、最も期待しているのは、造形データの作成の自由度の高さである(そう思い込んでいる)。その次が消耗品でもあるフィラメントの価格の安さである。その次が日本製でありサポート体制に日本語が利用でき、保障期間が1年と長期な点である。 これらの点は、CubeXとは現状真逆ともいえるものである。但し、その実力は未だに不確定な点が多く、本当に使い物になるかは残念ならが未知数な点が多い。評判もあまり良い評価がみられないのは、販売開始から間もないからかもしれないのだが。 さて、導入前のこの様な経緯が本当に期待通りであれば良いのだが。(2013/09/06) ■ 簡単な紹介 SCOOVO C170は熱融解樹脂積層法を採用した3D造形装置で、USBケーブルなどでパソコン等の制御装置と接続して動作する。 当然ながら、パソコンが起動し続けている状況下で動作するので、本装置とパソコン関連の電力が消費されることになる。使い方にもよるが、これは多分かなり消費電力を食うことになる。接続するパソコンは超低消費電力で動作するものを選ぶ必要がありそうだ。(Liunx関係で動くドライバーがあれば、Raspberry Piがあまっているのだが... 2013/11/12 動作確認し造形OK) 本製品では、ヘッドが一つで、素材はPLAのみである。造形サイズもCubeXに比べて175×150×150㎜ (高さ×幅×奥行き)とかなり小さい。ベッドに定着させる為のテープ厚に応じて、高さは目減りする。 (2013/11/15) 仕様変更に伴い、更に高さが目減りしているように感じる。 (2013/11/16) 高さに関しては、偽りが見られる。 (2013/11/19) 修理扱いになりました。本体すり替えのようです。戻ってきたら、また、確認しなければなりません。 (2013/11/25) どうせなら、直しに来て欲しいな。当然、出張費なし、無償修理で。お茶ぐらいならだすぞ。 昨日より、これ以上確認しても意味が無いので、装置は隅に追いやられている。久々に、CubeXへの挑戦モードへ移行しよう。 (2013/11/26) メールの返信では、修理可能の旨の案内があり、残念ながら送ってほしいとの事で、流石に出張修理は無理なようだ。とりあえず、修理結果に期待しよう。検証はその後である。 (2013/12/19) 本日、修理調整が完了し出荷した案内のメールが届いた。およそ3週間を要した事になる。とりあえず、到着は日曜か月曜になる予定。 (2013/12/21) 本日、届きそうです。P.M.8:05頃に届く。本日は箱から取出しまで。修理関係のレポートがあると思ったが無い。疑問あり。中に造形物があるが、これが修理報告代わりなのか?明日以降、造形確認をしたいと思う。 (2013/12/22) 装置の確認で、修理調整後はドン突きがなくなり造形サイズの高さ方向のサイズは仕様通り、175mmまで可能である。 ■ あくまでローカルな探求 色々と悪い報告が彼方此方にあるので、導入前にあくまでローカルな探求心を駆使して、問題解決?の糸口を挙げておこうと思う。装置が到着したらこれらの糸口を元に、挑戦しようと思う。(到着するまでお勉強もしておかなければ..) (2013/11/04) 導入時の取扱説明書のPDF(以前のものと異なり『アドバンス設定』での制限事項がかなり省かれている) (注:2015/09/04、ディスク容量節約の為、削除しました。) (2013/09/18) サポートから事前に取扱説明書のPDF(旧式)をメールで頂く。(注:ディスク容量節約の為、削除しました。) 1. 問題解決?の糸口(装置の仕様変更が2013/10/11に発表されている) 2. 問題解決?の挑戦 ■ SCOOVO C170の使用感 ■ SCOOVO C170の問題点 ■ SCOOVO C170の改善、改良、改造情報 2014/11/18現在、オリジナルから変更している部分として、 1. ファン交換(より低速で静かな物を) 2. ドライブギヤ交換(取り外し可能な状況であれば...) 3. PID制御値最適化(不要な外乱を抑制してから行うべし) |
|||||||
| 本体 | 造形を行う装置 : ベースは『Blade-1』? ファームウエアのタイプは、『RepRap(Marlin/Sprinter)』モドキ、制御基板はRAMBo rev1.1b モータードライバはA4982(オンボード) |
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
■導入時に用意しておくと良いもの : UPSは必需品。専用のパソコン。CubeX側を参照。
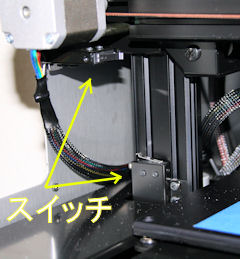
■初期確認 : CubeXの導入経験から特筆する事がない。CubeX側を参照。 ■フィラメント : 現状はΦ1.75mmのPLA樹脂の線材のみの対応。ヘッド温度がABS樹脂に対応可能かは不明。温度設定は上限が210℃(最高何度まで上げられるかは不明)なので、ABSは無理そう。(Blade-1はABSが利用可能) [装置のリミッターは250℃超えで停止するようだ。] (2013/11/15) 同梱の白のPLAのフィラメントだが、既に劣化しているのかは定かで無いが、粘りが少なく硬い、CubeXのカートリッジのものよりも径が太く約1.85~1.95mmである。値段の差か? (2014/02/26) 少々前に追加購入していた純正品のPLAのフィラメントの緑と白であるが、とりあえず緑に関しては線径がΦ1.75mmで、わりと柔軟性がある。白は相変わらず固めだが線径はΦ1.75mmであった。 (2014/03/02) 追加購入した純正のPLAのフィラメントだが、少々削れ易い様で、造形中に粉が噴く様に装置内を汚す。 ■ヘッド : 1ヘッドのみ。拡張性はなさそう。ノズルの穴の径は0.35mm。CubeXより詳細な造形が出来そうである。但し、より、造形時間が掛かる要因でもある。 (2013/11/15) ホットエンドのアルミブロック側の片方のネジ切りが馬鹿になっていて、ネジが空回りして締め付けられない状態であった。その為、接着剤で固定していたようである。(不良品か?) ■操作パネル : 本体になし。接続したパソコンより操作。 ■造形ピッチ別 造形精度 : スライサーの設定次第のところがある。(基本は、造形ピッチが、0.1mm、0.2mm、0.3mmの様であるが、マニュアルでは0.01mm刻みで変更可能の様である。) (2013/11/15) 機械的精度が低いので、スライサーの追い込みでも改善の余地なし。むしろ、機械的精度を緩和する設定か、精度を気にしない造形物を対象にした方が良さそうである。 (2013/11/25) 職人芸で解決してもらいたい。 ■最大造形サイズ : 175×150×150㎜ (高さ×幅×奥行き)。(Blade-1は筐体がないのでサイズアップの対応がある。) (2013/11/15) 最大造形サイズであるが、高さ方向はかなり目減りする可能性がある。 Z軸の原点管理が毎回数ミリの誤差があり、この誤差分が造形高さを目減りする要因になるため、造形高さは170mm位が限度だと思ったほうが良い。私は更に余裕をみて160mmで管理しようと思う。待機位置も高さを165mm位に設定変更しようと思う。 (2013/11/16) この管理は、SCOOVO studioのプログラムに書き込まれているので、起動の度に値が元に戻り、常に修正が必要である。 (2013/11/20) 注)デフォルト以外の名前で適用すれば、次回から同じ設定で起動する。 Rapetier-Hostは適用すると値を保存して次回からも同じ値で起動する。 (2013/12/22) 修理調整後では、造形サイズが仕様通りとなり、デフォルトの設定で造形可能となる。 ■メンテナンス : かなりこまめにメンテナンスが必要。 ■エラーメッセージ : 接続したパソコンに表示。 ■モニタリング : 接続したパソコンよりモニタリング可能。(ネットワークからも可) ■位置決めセンサー : X,Y,Zの各軸に0でのマイクロスイッチが設置。(Y軸は底の内部) |
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| ソフトウエア SCOOVO studio |
本体をコントロールしたり、監視したりする部分を含めたフロントエンドのソフト。 Repetier-Hostそのもの。他のフロントエンドが利用できるかは不明。 STLファイルを本体で読み込める造形データに変換するスライサーをコントロール。一般にG-codeを生成するものである。また、G-codeの編集も可能。 (2013/12/28) 他のフロントエンドも利用可能なものがあるようだ。設定さえ適切に行えば多少の問題はあるかもしれないが利用可能である。 (2014/01/29) Cura 14.01も利用可能である。但し、G-codeの生成に利用しただけで、装置の制御は試していない。生成時の設定がまだ不完全だが、生成したG-codeでの造形は勿論出来る。 (2014/02/01) 何かこの装置にはCuraとの相性が良さそうである。こちらに乗り換えようかな? (2013/12/03) このソフトウエアでは、『かんたん設定』と『アドバンス設定』をシームレスに切り替えて操作できるので、『アドバンス設定』で利用できる機能を理解しておくと良い。特に、最初のSTLファイルの読み込み状態を変更したりする場合やG-Codeの生成状況を確認するのに役立つ。 (2013/12/28) 取説での解説の記載が乏しいのと『Help』が省略されているで、本家のRepetier-Hostで確認するか、他の日本語の解説サイトを参照すると良い。 (2014/01/07) 本家の方は、バージョンアップされて、使い勝手が向上しているぞ! |
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| ■動作環境 : WindowsXP以上(Repetier-Hostは更にMac、Linuxでも動作) ■ビルド環境 : スライサーとして、Slic3r(Skeinforgeの設定は無い)が利用可能。他のスライサーの対応が可能かは不明。 (2013/12/28) ファームウエアの対応が可能であれば、他のスライサーを利用することは可能である。 (2013/11/15) Slic3rでは、細部の造形物が省略される為、希望する造形品質が得られないので、他のスライサーを検討したほうが良いかもしれない。 よって、この環境は私には物足りない。役不足である。 残念がながら、装置を含めスライサーの設定のお勉強に使うしかなさそうである。 ■造形範囲 : スライサーの設定次第。基本は最大造形サイズに依存する。 ■ビルド設定 : スライサーの設定次第。『かんたん設定』、『アドバンス設定』 ■最初の造形ピッチ : スライサーの設定次第。 ■中味の埋め方 : 形状等も含め、スライサーの設定次第。 ■造形に使用されるフィラメントの量 : スライス結果として造形での軌跡の積算距離と容積が表示されるので、人手で重量変換して使用量を割り出す。( ■複数のオブジェクトで構成されたSTLファイル : 読み込んだ後に分離する事が可能で、分離後に個別の削除や移動、拡大、保存等が可能。 |
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 便利アプリ | STL不具合検証や修正、STLファイルの分割など
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 造形 | ■造形前後処理 : メンテナンスを含め、造形の開始や終了での確認や作業が必要。また、ベットへのテープの張替え等がある。 ■造形時の工夫 : 現状では、強制空冷を追加する必要がある。また、フィラメントの送り方を工夫する必要がある。2011/10/11の仕様変更で不要になる可能性あり。 (2013/12/28) 当初の強制空冷はエクストルーダ関係の不具合対策の為であったがこれは不要で、むしろ造形物の蓄熱による品質低下対策やオーバーハング緩和等に強制空冷が必要な様である。 フィラメントの送り方の工夫だが、当方でのアダプター等の追加で問題は改善している。また、スライサーの設定の見直しで、ヘッド詰りや送りの滞り等も改善している。 修理調整を行った事もあり、仕様上の装置由来の造形問題はほぼ改善している。 ■デザインルール : スライサーの設定次第で、かなりルールが緩和される可能性がある。 ■造形データ : 3Dプリンターで一般的に用いられるG-code。専用命令が在るかは不明。 ■ラフト: スライサーでの指定次第。 ■サポート: スライサーでの指定次第。 ■造形時間 : 装置特有の造形時間を延ばす要因はない。G-code次第。 ■多色対応 : フィラメントを交換することで可能だが、層間隔となるので分割造形した方が間違いない。後で組み上げれば良いことである。 ■造形ミスはリカバリーされない : 今のところリカバリーする装置は、このクラスでは存在しない。 ■造形サンプル
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| サポートの除去方法 | ■ブレイクアウェイでの除去 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 仕上げ |
■表面処理 どうしても積層造形では、その表面に明らかな縞々が残る。手触りもその凸凹が感じ取れる位である。また、底や上面などはけして出来の良い状態にはならない。 そこで、最終的には仕上げが必要になる。 仕上げに必要なものを挙げてみた。 (2013/12/28) SCOOVO C170では、上下移動用のネジの溝の痕跡も表面に現れる。 ■鑢がけ : ABS樹脂よりはPLA樹脂の方が削り難い。 ■鏝 : PLA樹脂の表面を滑らかする為、鏝(120℃位の温度設定)を利用 ■溶剤 : PLA樹脂は今のところ不明。 (2012/02/08) SCOOVO純正品の同梱のPLAの白はアセトンで溶けるようだ。何やら成分が異なる様である。 ■接着 : PLA樹脂でも瞬間接着剤は汎用性がある。PAL専用のものは今のところ不明。 ■塗装 : PLAは今のところ不明。 ■コーティング : 用途に合わせて、利用すべきである。(防水対策など) |
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
ちょっと偏屈な書き込み